Artykuł sponsorowany
Dlaczego różne serie aluminium wymagają innych ustawień zgrzewania punktowego w produkcji seryjnej detali
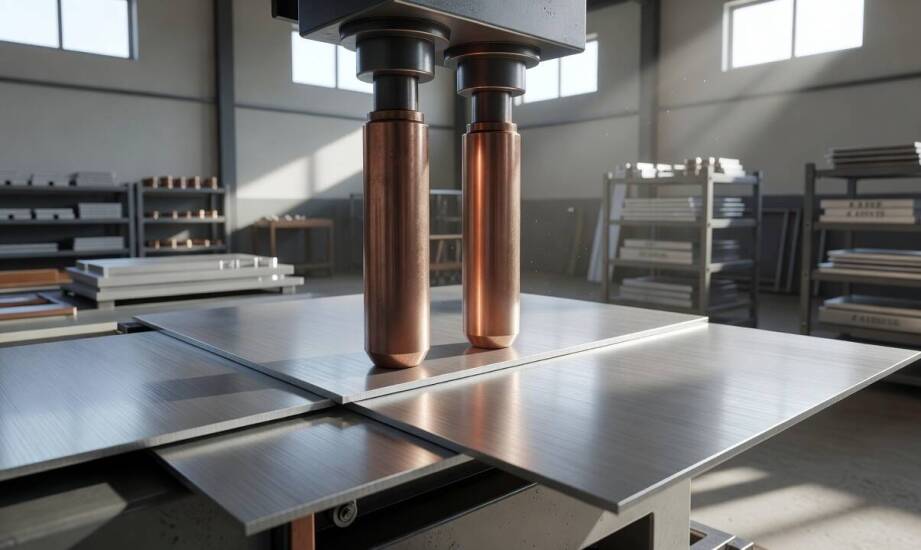
W produkcji seryjnej detali aluminiowych ten sam program maszyny często prowadzi do odmiennych rezultatów na stopach serii 5xxx, 6xxx i 7xxx. Identyczna geometria elementów nie gwarantuje powtarzalności, ponieważ kluczową rolę odgrywa wewnętrzna struktura materiału. Zróżnicowane właściwości fizyczne poszczególnych serii decydują o wielkości jądra zgrzeiny, ryzyku lokalnego przegrzania oraz stabilności całego procesu łączenia. Zrozumienie tych różnic pozwala uniknąć wad strukturalnych i konieczności kosztownego poprawiania gotowych partii. Przejście z jednego stopu na inny wymaga całkowitej przebudowy parametrów pracy urządzenia, nawet jeśli grubość arkuszy pozostaje bez zmian.
Wpływ właściwości stopów 5xxx, 6xxx i 7xxx na proces łączenia
Przewodność elektryczna i cieplna to parametry, które najsilniej determinują ilość ciepła generowanego w miejscu styku elektrod. Stopy serii 5xxx, zawierające dodatek magnezu, oraz seria 6xxx z magnezem i krzemem, wykazują wysoką przewodność cieplną na poziomie 117–200 W/m·K. Serie 7xxx, bogate w cynk, charakteryzują się odmiennymi parametrami fizycznymi. Wysoka zdolność rozpraszania ciepła sprawia, że zgrzewanie aluminium wymaga stosowania prądów niemal dwukrotnie wyższych w porównaniu ze stalą, a także znacznie krótszych czasów impulsu prądowego. Zbyt długa ekspozycja na prąd prowadzi do stopienia powierzchni blachy zamiast uformowania prawidłowego jądra wewnątrz złącza.
Każdy arkusz aluminium pokrywa się cienką warstwą tlenku glinu (Al2O3). Związek ten wyróżnia się bardzo wysoką rezystywnością rzędu 10^14 Ω·cm, co tworzy silną barierę dla przepływu ładunku. Warstwa tlenkowa musi zostać mechanicznie lub chemicznie usunięta tuż przed obróbką, w przeciwnym razie wywoła nagłe skoki oporu styku. Zmienna rezystancja na powierzchni arkusza przyspiesza zużycie miedzianych elektrod maszyny i powoduje niekontrolowane iskrzenie.
Poszczególne rodziny stopów reagują na te same ustawienia w zupełnie różny sposób. Seria 5xxx wyróżnia się dobrą spawalnością, co przekłada się na stabilną wielkość jądra przy umiarkowanym docisku. Z kolei seria 6xxx jest wysoce podatna na obróbkę cieplną. Zastosowanie niewłaściwych parametrów prądowych powoduje rozhartowanie strefy wpływu ciepła i spadek wytrzymałości gotowego detalu. Największe wyzwania technologiczne stwarza seria 7xxx. Ze względu na wysoką twardość i niższą plastyczność, materiał ten gorzej poddaje się dociskowi elektrod. Stopy z dodatkiem cynku zwiększają ryzyko wyrzutu płynnego metalu z obszaru łączenia, wykazując przy tym skłonność do mikropęknięć w trakcie stygnięcia zgrzeiny. Skuteczna korekta procesu rzadko polega na zmianie tylko jednego ustawienia. Prąd, czas trwania impulsu oraz siła docisku tworzą spójny układ technologiczny. Zwiększenie nacisku elektrod obniża opór styku, co nierzadko wymusza jednoczesne podniesienie natężenia prądu dla utrzymania temperatury topnienia.
Znaczenie grubości blachy, geometrii detalu i przygotowania powierzchni
Wymiary fizyczne arkusza bezpośrednio zmieniają bilans cieplny w strefie łączenia. Grubsze profile aluminiowe działają jak radiatory, szybko odprowadzając energię z punktu styku. Wymusza to zastosowanie mocniejszych transformatorów oraz precyzyjnej kontroli chłodzenia elektrod. Kształt samego detalu również wpływa na powtarzalność seryjnej produkcji. Elementy o mocno zagiętych krawędziach lub posiadające otwory blisko strefy zgrzewania podlegają zjawisku bocznikowania prądu. Część ładunku elektrycznego ucieka przez wcześniej wykonane połączenia, przez co kolejne punkty otrzymują mniej energii i stają się wyraźnie słabsze.
Właściwy dobór stopu odgrywa kluczową rolę w całym ciągu technologicznym, obejmującym kolejne etapy obróbki mechanicznej. Stopy serii 5xxx w stanie miękkim doskonale poddają się gięciu, co ułatwia wstępne formowanie elementów. Z kolei sam proces łączenia punktowego trwale zmienia lokalną strukturę powierzchni materiału. Nierównomierne nagrzanie detalu znacząco osłabia przyczepność powłok malarskich, dlatego miejsca łączenia wymagają rygorystycznej kontroli przed aplikacją farby proszkowej.
Na rynku usług biznesowych funkcjonują przedsiębiorstwa specjalizujące się w kompleksowej obróbce metali. Firma ATR-METAL realizuje procesy obejmujące gięcie drutu na maszynach CNC, łączenie blach i nakładanie powłok lakierniczych. W profesjonalnej produkcji przemysłowej parametry maszyn zgrzewających zawsze dostosowuje się bezpośrednio do konkretnej serii stopu oraz restrykcyjnych wymagań technicznych projektu, co pozwala zminimalizować odsetek braków i zapewnić stabilność złącza.
Analiza wad połączeń wymaga oddzielenia problemów materiałowych od błędów ustawień sprzętu. Jeśli stałe parametry maszyny i idealnie czysta powierzchnia wciąż dają rozbieżne wyniki między partiami, główną przyczyną pozostaje zazwyczaj specyfika samego stopu aluminium. Zmienne wyniki w obrębie jednej partii produkcyjnej sugerują natomiast wpływ czynników zewnętrznych. Źródłem wahań bywa wtedy niewłaściwa geometria odciągająca ciepło, powracająca warstwa tlenkowa lub postępujące zużycie powierzchni roboczej elektrod. Regularna standaryzacja procedur czyszczenia arkuszy pozwala skutecznie wyeliminować zmienne procesowe i skupić się na optymalizacji sprzętu pod konkretny materiał.
Kategorie artykułów
Polecane artykuły

Jakie są korzyści z wyboru białej szafy do aranżacji minimalistycznych?
Biała szafa w przedpokoju to nie tylko praktyczne rozwiązanie, ale także sposób na ulepszenie aranżacji. Dzięki niej przestrzeń wydaje się większa i bardziej lekka. Białe meble optycznie powiększają pomieszczenie, co jest szczególnie istotne w przypadku wąskich korytarzy. Warto zwrócić uwagę na ofer
Gryfy proste 30mm w kontekście rehabilitacji – jak mogą wspierać zdrowienie?
Gryfy proste 30 mm odgrywają istotną rolę w procesie rehabilitacji, umożliwiając wykonywanie różnorodnych ćwiczeń angażujących wiele grup mięśniowych. W artykule przyjrzymy się zastosowaniu tych narzędzi w treningu oraz ich wpływowi na siłę, stabilność i ogólną kondycję fizyczną pacjentów. Dowiedz s